快捷导航 Quick navigation
联系我们 Contact Us
- 东莞市吴德剑模具钢有限公司
- 联系人:吴经理
- 手机:13925797923
- 邮箱:yufaisteel@126.com
- 地址:东莞市寮步镇井巷村建新路218号
在线客服 Online Service

扫一扫立即咨询

扫码微信咨询
抖音二维码
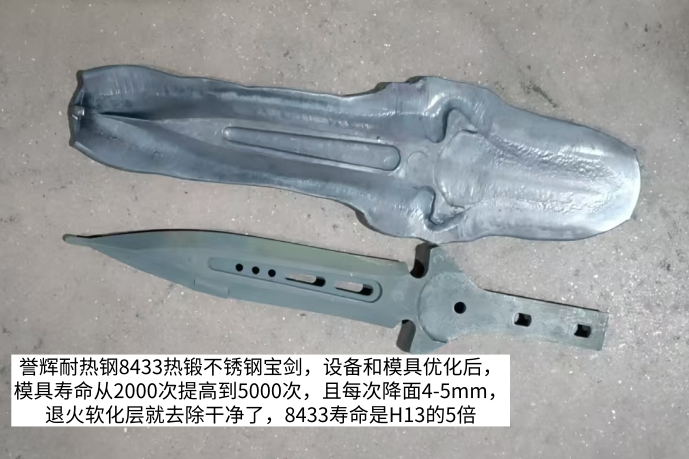
问题描述:35CrMo热挤压冲头,M2高速钢做100个产品就磨损软化
一位网友咨询:热挤压35CrMo的冲头,用的是M2高速钢,但做100个产品冲头就磨损,需要频繁修模,想找一款耐热性能更好的模具钢来延长寿命。
看过他发来的视频:在35CrMo圆棒上用油压机挤压杯头,成型时间长、还要保压;脱模后既不喷石墨乳也不喷水冷却。冲头做100个就软化、尺寸超差——工况恶劣且不合理。
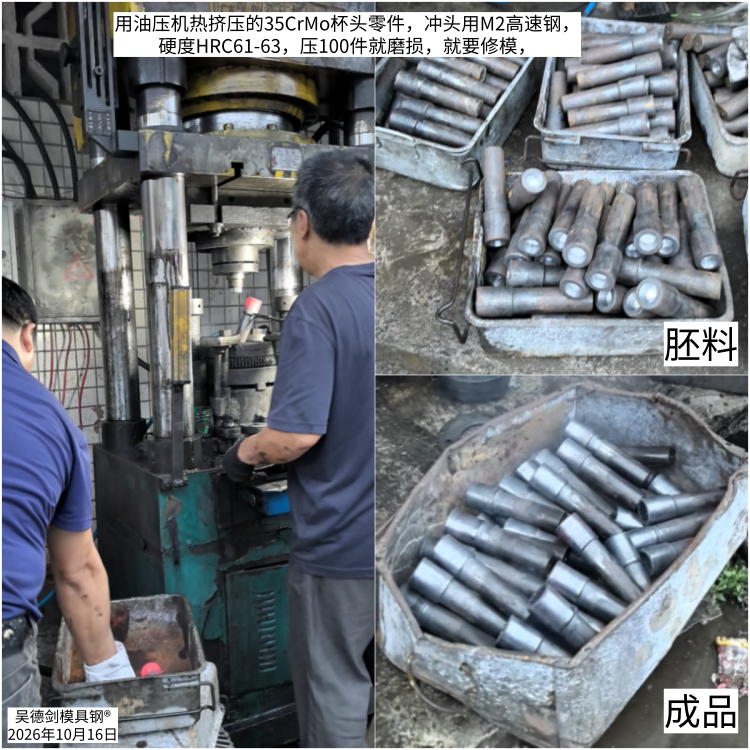
结论先行:这个问题的祸根不在模具钢,在成型工艺。冲头长时间处于600-700℃高温被退火,再好的高速钢也扛不住。首选方案是优化工艺,实在改不了工艺,才考虑换M42。
失效原因分析:热锻模具寿命由三个因素决定
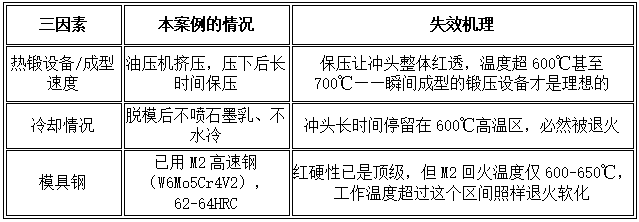
关键判断:冲头用上M2还只做100个就软化,恰恰证明问题出在工况温度超过了材料的红硬性极限,而不是钢材不够好——这时候换任何材料都是治标不治本。
首选方案:优化成型工艺(成本最低、效果最大)
1. 尽量缩短保压时间、加快成型速度——减少冲头红透的时间;
2. 脱模后给冲头喷兑水的石墨乳——水带走热量,同时润滑,把冲头温度降到300℃的安全区间,就不会退火。
备选方案:M42高速钢(工艺改不了时的"不得已选材")
如果工艺无法调整、只想从材料上想办法,只能选耐热合金更高的M42:
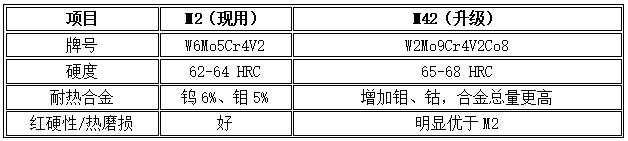
注意:M42硬度不能做得太高,以防冲头断裂或开裂——韧性和耐热要平衡。
结语
热锻模具的寿命,有时不是模具钢决定的,而是模具工况决定的。这个案例的最佳解决方案不是换材料,而是:缩短保压时间、加快成型速度、脱模喷石墨乳冷却润滑——优化工艺比更换模具用料效果更好、成本更低。工艺实在改不了,M42是最后的材料选项。
*************************
我是模具钢大王吴德剑,来自东莞誉辉模具钢,誉辉模具钢,3个世界500强在用,京瓷连续7年,采购誉辉模具钢。我已经解决了4000多家企业,在模具选材、制作和使用方面的疑难杂症,如果你在选择模具钢材时,有拿不定主意的,或者是现在用的模具钢,模具使用寿命短的,你不知道用哪款材料的,欢迎你来找我,相信在模具选材和应用方面,我是能够做你参谋长,并且能够让你少交学费。吴德剑模具钢,用户的参谋长,用过的都买账!